地 址:河北省定州市留宿工业区
电 话:0312-2739663
联系人:梁经理
手 机:13930231371
E-mail:2629723940@qq.com
网 址:http://www.dljssw.com
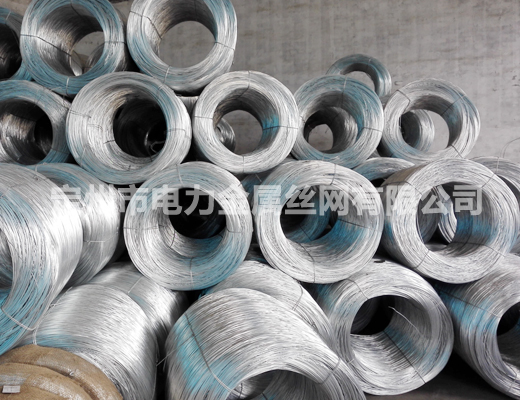
冷镀锌丝(电镀锌丝)的实际使用质量受原材料、镀锌工艺、镀后处理、使用场景四大维度多因素影响,具体如下:
一、原材料因素(钢丝基体)
盘条材质
低碳钢(如Q195、Q235)含碳量、硫磷杂质含量会影响丝的韧性、延展性;杂质多易脆断、镀锌层附着力差。
若用回收废钢轧制盘条,成分不均,后续拉拔和镀锌都易出问题。
拉拔工艺
拉拔减面率过大、润滑不良会导致钢丝内部残余应力大,使用中易开裂,镀锌层也易剥落。
钢丝表面残留拉丝粉、油污,会直接造成镀锌层漏镀、起皮、发花。
二、镀锌工艺因素(核心)
前处理不充分
除油、酸洗不到位,表面有氧化皮或油污→镀层结合力差,易脱落、起泡。
镀锌液成分与参数
锌盐浓度、pH值、温度、电流密度不平稳→镀层厚度不均、结晶粗糙、发暗、烧焦。
添加剂(光亮剂、整平剂)比例失调→镀层脆性大、易龟裂。
镀层厚度
冷镀锌层一般只5–30μm(远低于热镀锌)。厚度不足则抗腐蚀性差;过厚则丝变硬、易脆,弯曲时镀层开裂。
镀锌均匀性
丝径边缘与中间的电流分布差异会导致边缘厚、中间薄,捆扎、编织时薄弱处先锈蚀。
三、镀后处理因素
钝化质量
铬酸/无铬钝化膜不完整或存放过久失效→白锈(碱式氧化锌)快速出现,失去保护。
清洗与烘干
残留镀液未洗净,干燥后留下盐渍→加速局部腐蚀;水分残留导致黄斑、黑变。
润滑/涂层(如需要)
后续涂油、涂蜡不均,在编织或自动捆扎时阻力不一致,影响使用顺畅度。
四、使用与储存环境因素
腐蚀环境
潮湿、高盐雾(沿海)、酸雨、工业大气环境→冷镀锌层消耗快,远不如热镀锌耐久。
与铜、铝等异种金属接触会产生电偶腐蚀,加速钢丝锈蚀。
机械损坏
搬运、施工中的刮擦、弯折、打结会破坏薄镀层,裸钢处先锈并蔓延。
储存条件
仓库漏雨、地面潮湿、无托盘隔地、与化肥/盐类同储→未使用先白锈、黑锈。
加工方式
用于编织网、制钉、绑丝时的剧烈变形,要求镀层有足够延展性,否则锌层裂纹、剥落。
五、如何判断/把控质量
看外观:镀层应均匀光亮、无漏镀、无毛刺、无白锈黑斑。
测厚度:用磁性测厚仪,确认达到约定μm数。
弯曲试验:重复弯折至断裂,观察锌层是否起皮脱落。
盐雾试验:中性盐雾一般冷镀锌只几小时到几十小时(对比热镀锌可达几百小时)。
索要质保:明确盘条来源、锌层重量/厚度、执行标准(如 GB/T 国家电镀层标准或行业协议)。
简言之:冷镀锌丝“先天”耐蚀性就弱于热镀锌,其实际寿命长短=好盘条+干净前处理+平稳电镀参数+合格钝化+温和环境+少机械损坏,任一环节掉链子都会明显缩短使用质量。